案例基础信息
表格
| 项目 | 详情 |
|---|---|
| 设备类型 | 1500W 单台面光纤激光切割机 |
| 故障类型 | 切割圆孔不圆、椭圆度超差、尺寸精度偏差 |
| 服务城市 | 浙江・温州 |
| 上门时效 | 3 小时 |
| 总处理时长 | 4 小时 |
| 维修方案 | 导轨垂直度校准 + 反向间隙补偿 + 光路同轴校正 + 皮带张紧调节 |
| 质保期限 | 运动精度质保 3 个月 |
案例详情
案例背景
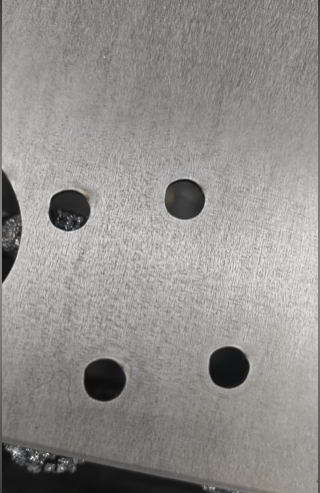
温州龙湾区某激光代工厂,承接五金配件、法兰零件切割业务。近期客户反馈切割圆孔不圆,法兰孔装配不上。工厂自行测量发现 φ50mm 圆孔椭圆度达 0.6mm,尺寸偏差超出客户要求,订单交付受阻。通过聚光点平台预约精度调试专项服务。
2. 故障现象
切割 φ10mm~φ100mm 圆孔均呈现椭圆状,X 轴方向尺寸偏大,Y 轴方向偏小;
切割方形工件直角不垂直,对角线尺寸偏差;
高速切割时椭圆现象更明显,低速切割略有改善;
设备使用 2 年,未做过系统性精度校准。
3. 排查与维修过程
聚光点平台派遣精度调试工程师周师傅上门,按「机械→传动→光路」逐层校准:
导轨垂直度检测:使用大理石方尺 + 百分表检测 X、Y 轴导轨垂直度,发现 Y 轴导轨与 X 轴导轨垂直度偏差 0.08mm/1000mm,超出标准,这是圆孔椭圆的核心原因之一。
反向间隙测量:采用激光干涉仪检测 X、Y 轴反向间隙,X 轴间隙 0.12mm,Y 轴间隙 0.09mm,间隙过大导致换向时尺寸滞后,影响圆度。
机械调整:调整 Y 轴导轨安装平行度与垂直度,锁紧固定螺钉;张紧 X、Y 轴同步皮带,调整至合适张力。
参数补偿:在数控系统中写入 X、Y 轴反向间隙补偿值,消除传动间隙误差;优化加减速参数,降低高速换向冲击。
光路校正:校准激光光束与喷嘴中心同轴度,确保光束垂直入射,避免光学偏心导致的切割断面倾斜与尺寸偏差。
切割验证:切割不同直径标准圆孔,使用千分尺测量圆度与尺寸,逐步微调补偿参数。
4. 处理结果
φ50mm 圆孔椭圆度控制在 0.08mm 以内,尺寸精度 ±0.05mm,达到出厂标准;
方形工件直角偏差≤0.05mm,对角线尺寸一致;
高速切割下精度稳定,满足法兰、精密五金件的切割要求。
5. 客户反馈
“之前切圆老是椭圆,客户退货好几次,自己调了好久都没用。师傅过来从导轨到参数全面校准了一遍,现在切出来的圆又正又准,终于可以正常交货了。”